Boks Önlüğünde Boyut Stabilitesi: Yıkama ve Otoklav Sonrası Ölçü Değişimini Ölçme Rehberi
· 11 dk okuma
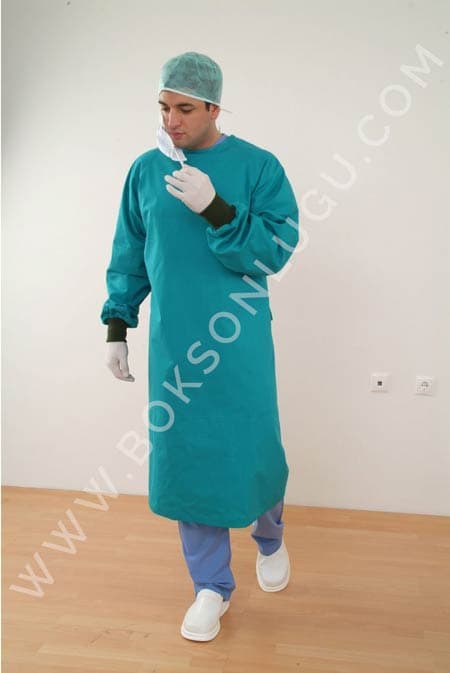
Bir boks önlüğünün ilk günkü ölçüsünü koruması, satın alma kararının görünmeyen ama en pahalı parçasıdır. boks önlüğü yıkama sonrası ölçü değişimi yalnızca ilk yıkamada değil, onlarca endüstriyel yıkama ve 134 °C otoklav döngüsünün ardından ortaya çıkar; bu yüzden boyut stabilitesi tek seferlik bir kontrol değil, çok döngülü bir performans göstergesidir. Ameliyathanede bir önlüğün göğüs genişliği 3 cm daralırsa veya bağcıkları kısalırsa koruma katmanı kayar, örtüşme açıklığı oluşur ve personel her döngüde biraz daha zorlanır. Bu rehberde ölçü değişimini nasıl ölçeceğinizi, hangi teknik değerlerin sonucu belirlediğini ve şartnameye neler yazmanız gerektiğini adım adım ele alıyoruz.
İçindekiler
- Boyut Stabilitesi Neden Tek Yıkamayla Değil, Çok Döngülü Performansla Ölçülür?
- Boks Önlüğü Yıkama Sonrası Ölçü Değişimi Nasıl Ölçülür? Adım Adım Test Kurgusu
- Yıkama ve Otoklav Koşulları Ölçü Değişimini Nasıl Tetikler?
- Boyut Stabilitesini Belirleyen Teknik Değerler: Lif, Gramaj ve Dokuma
- Satın Alırken Boyut Stabilitesi Kontrol Listesi
- Model Bazında Boyut Stabilitesi: Doğru Ürünü Hangi Kullanımda Seçmeli?
- Sonuç: Boyut Stabilitesini Satın Alma Sözleşmesine Nasıl Yazarsınız?
Boyut Stabilitesi Neden Tek Yıkamayla Değil, Çok Döngülü Performansla Ölçülür?
Boyut stabilitesi, bir tekstil ürününün tekrarlı yıkama, kurutma ve sterilizasyon döngüleri boyunca ölçülerini kabul edilebilir bir tolerans aralığında tutabilme yeteneğidir. Bir önlüğün tek yıkamadan sonra ölçüsünü koruması, onun 40. döngüde de aynı sonucu vereceği anlamına gelmez. Çünkü ölçü kaybı kademeli olarak birikir ve asıl kırılma noktası genellikle 10. ile 25. döngü arasında görünür hâle gelir.
Burada iki farklı olguyu ayırmak gerekir. İlk yıkama çekmesi (relaxation shrinkage), kumaşın dokuma ve terbiye sırasında maruz kaldığı gerilimin serbest kalmasıyla ilk yıkamada bir kerede oluşan çekmedir; genellikle %2-5 aralığında kalır ve öngörülebilir. Uzun dönem ölçü kayması (progressive shrinkage) ise her döngüde küçük miktarlarda eklenerek birikir ve tedarikçinin üretim adımlarıyla doğrudan ilişkilidir. Kullanıcının asıl operasyonel riski ikincisindedir.
Boyut stabilitesi düşük önlüklerin etkileri sahada şöyle görünür:
- Beden uyumsuzluğu: Bir beden küçülen önlük, aynı personelde artık bir üst beden gibi davranır; beden dağıtımı bozulur.
- Örtüşme açıklıkları: Sırtta arka kapama noktaları kayar, kolların birleşim yerlerinde koruma katmanı ayrılabilir.
- Bağcık kısalması: Bağcıklar ölçü kaybını en hızlı gösteren bölgedir; kısalan bağcık düğümü zayıflatır.
- Personel konforu ve hareket kısıtı: Daralan kol ağzı ve omuz hattı, uzun operasyonlarda yorgunluğu artırır.
- Yeniden sipariş sıklığı: Ömrünü doldurmadan elenen önlük, par seviyesini ve maliyeti yukarı çeker.
Bu nedenle tedarikçi seçiminde "ilk partide nasıl görünüyor" sorusu değil, "kaç döngü sonra ne kadar sapıyor" sorusu sorulmalıdır. Güncel ürün gamını görmek için sterilizasyona dayanıklı boks önlüğü modelleri sayfasına göz atabilirsiniz.
Boks Önlüğü Yıkama Sonrası Ölçü Değişimi Nasıl Ölçülür? Adım Adım Test Kurgusu
Ölçü değişimini güvenilir biçimde ölçmenin yolu, tek bir önlüğü değil aynı üretim partisinden alınmış bir numune grubunu aynı koşullarda test etmektir. Numune seçimi, ölçüm protokolü ve döngü sayısı baştan yazılı olarak tanımlanmazsa sonuçlar partiler arası karşılaştırılamaz hâle gelir.
Test kurgusu şu sırayla kurulur:
- Numune seçimi: Aynı partiden, aynı bedenden en az 3 adet; farklı kumaş grupları (keten, terikoton, polyester ağırlıklı) varsa her gruptan ayrı numune alın.
- Kondisyonlama: Ölçüm öncesi numuneleri serin ve kuru bir ortamda dinlendirin; nemli kumaş ölçüsü yanıltıcıdır.
- Referans ölçüm: Başlangıç ölçülerini kuru ve yıkanmamış hâlde, düz bir ölçüm masasında alın.
- Ölçüm puanlarının işaretlenmesi: Her kritik noktayı (göğüs, bel, boy, kol) tebeşir veya kalıcı işaretle sabitleyin; böylece döngüler arası aynı noktadan ölçüm yapılır.
- Döngü uygulaması: Endüstriyel yıkama, kurutma ve otoklav adımlarını işletmedeki gerçek koşullarla aynı sıcaklık ve sürede uygulayın.
- Tekrarlı ölçüm: 1., 5., 10. ve 25. döngü sonunda ölçümü aynı kişiyle ve aynı aletle tekrarlayın.
- Kayıt: Her ölçümü tarih, döngü numarası ve sapma yüzdesiyle birlikte tabloya işleyin.
Ölçümü her döngüde farklı bir kişi yaparsa, kişisel okuma farkı gerçek çekmeden daha büyük görünebilir. Protokol, ölçümü mümkünse tek kişiye sabitlemelidir.
Ölçüm Alınacak Noktalar: Göğüs, Bel, Boy, Kol Boyu ve Bağcık Uzunluğu
Boks önlüğünde çekme homojen dağılmaz; bazı bölgeler diğerlerinden çok daha hızlı kayar. Bu yüzden ölçüm noktaları sabitlenmeli ve her döngüde aynı referans noktalardan alınmalıdır.
- Göğüs genişliği: Koltuk altı noktasından, önlük düz zeminde yatarken ölçülür.
- Bel genişliği: Göğüs hattının belirli bir mesafe altından; bağcık hattı referans alınabilir.
- Boy uzunluğu: Omuz hattının en yüksek noktasından etek ucuna kadar.
- Kol boyu ve kol ağzı çevresi: Reglan kol kesiminde ölçüm yaka birleşiminden başlar, kol ağzına kadar devam eder.
- Bağcık uzunluğu ve yaka açıklığı: Yıkama sonrası kısalmanın en sık ve en hızlı görüldüğü iki noktadır.
Aynı noktayı üç kez ölçüp ortalamayı kaydetmek, tek ölçümün yarattığı hatayı büyük ölçüde ortadan kaldırır. Ölçüm aleti olarak gerilmeyen bir mezura veya sabit ölçüm masası kullanılmalı; önlük ölçüm sırasında çekilmemelidir.
Çekme Oranı Nasıl Hesaplanır? Formül ve Örnek Tablo
Çekme oranı, iki ölçüm arasındaki farkın başlangıç ölçüsüne oranıdır ve yüzde olarak ifade edilir:
Çekme oranı (%) = (Yıkama öncesi ölçü − Yıkama sonrası ölçü) ÷ Yıkama öncesi ölçü × 100
Sonucun pozitif çıkması çekme, negatif çıkması uzama (ölçünün büyümesi) anlamına gelir. Uzama özellikle elastan içeren ya da gevşek dokunmuş kumaşlarda görülür; önlük kullanım sırasında sarkmaya başlar ve bu da en az çekme kadar sorun yaratır.
| Ölçüm noktası | Döngü öncesi (cm) | 1. döngü sonrası | 5. döngü sonrası | 25. döngü sonrası | Sapma (%) |
|---|---|---|---|---|---|
| Göğüs genişliği | 60,0 | 58,8 | 58,2 | 57,6 | −4,0 |
| Bel genişliği | 58,0 | 56,9 | 56,3 | 55,8 | −3,8 |
| Boy uzunluğu | 110,0 | 108,2 | 107,0 | 105,8 | −3,8 |
| Kol boyu | 55,0 | 54,1 | 53,4 | 52,9 | −3,8 |
| Bağcık uzunluğu | 45,0 | 43,4 | 42,3 | 41,6 | −7,6 |
Tablodaki örnekte bağcık uzunluğu, gövde ölçülerinin neredeyse iki katı oranında kısalmıştır. Bu, bağcık bandının gövde kumaşından farklı bir gerilim altında üretildiğini gösterir. Kabul edilebilir sapma aralığı için tedarikçiden yazılı bir tolerans beyanı istenmeli; "çekmez" gibi sözlü ifadeler şartname maddesi sayılmamalıdır.
Yıkama ve Otoklav Koşulları Ölçü Değişimini Nasıl Tetikler?
Ölçü değişimini yalnızca kumaş belirlemez; uygulanan yıkama ve sterilizasyon koşulları sonucu doğrudan büyütür. Aynı önlük, 60 °C'de yıkanan bir çamaşırhanede kabul edilebilir kalırken 90 °C'lik bir proseste hızla küçülebilir.
Endüstriyel yıkamada etkili olan değişkenler şunlardır:
- Sıcaklık: Yükselen su sıcaklığı, liflerdeki iç gerilimin daha hızlı serbest kalmasına yol açar.
- Mekanik hareket ve sıkma devri: Yüksek devirde sıkma, kumaşı kalıcı biçimde deforme edebilir.
- Kurutma tüneli sıcaklığı: Ani yüksek sıcaklık, elastikiyeti düşürür ve ölçü kaybını kalıcılaştırır.
- Kimyasal ve pH: Agresif alkali ortam, özellikle pamuk oranı yüksek karışımlarda lif yapısını zayıflatır.
134 °C otoklav döngüsü, basınçlı doymuş buhar, vakum ve kurutma adımlarından oluşur. Buhar adımı liflere ısı ve nem olarak girer, vakum adımı ise nemi hızla çeker. Bu hızlı nem alışverişi, kumaşın her döngüde biraz daha oturmasına neden olur. Döngü sayısı arttıkça sapmalar birikimli hâle gelir: örneğin ilk 5 döngüde toplam %2 olan çekme, 25. döngüde %4-5 seviyesine çıkabilir.
Bu nedenle sterilizasyon sürecinde üç kontrol noktası ayrı ayrı izlenmelidir: yıkama çıkışı, kurutma çıkışı ve otoklav çıkışı. Yalnızca son ölçüme bakmak, sapmanın hangi adımda oluştuğunu gizler.
Boyut Stabilitesini Belirleyen Teknik Değerler: Lif, Gramaj ve Dokuma
Bir önlüğün boyut stabilitesi, dikiş kalitesinden bağımsız olarak düşünülemez; asıl belirleyici kumaşın teknik föyüdür. Aynı model numarası altında, aynı dikişle üretilmiş iki önlük, farklı gramaj veya farklı elyaf karışımı nedeniyle tamamen farklı çekme davranışı gösterebilir. Teknik föyde şu değerler yazılı olarak istenmelidir: elyaf içeriği ve oranı, gramaj (gr/m²), iplik numarası (Ne), tel sayısı, dokuma tipi ve ön çekme işlemi.
Lif İçeriği ve Karışım Oranları: Keten, Terikoton ve Mikrofilament Polyester Nasıl Davranır?
Keten, doğal lif yapısı gereği ön çekme uygulanmadığında ilk yıkamalarda belirgin ölçü kaybı verebilir. Ancak sanfor gibi ön çekme işleminden geçirilmiş keten, sonraki döngülerde beklenmedik sürprizler çıkarmaz ve terletmeyen yüzeyi sayesinde uzun ameliyatlarda tercih edilir.
Terikoton (polyester–pamuk karışımı) boyut stabilitesi açısından daha öngörülebilir bir gruptur. Karışım oranı değiştikçe davranış da değişir: pamuk oranı yükseldikçe konfor artar ama çekme eğilimi büyür; polyester oranı yükseldikçe ölçü daha stabil kalır, buna karşılık nefes alabilirlik ve ter yönetimi zayıflar. Piyasada yaygın terikoton oranları %65 polyester / %35 pamuk ile %50 / %50 aralığında değişir.
Mikrofilament polyester ve karbon filament antistatik lifler, ölçü stabilitesine en güçlü katkıyı yapan gruptur. İnce filamentler daha sıkı bir yapı oluşturur, su itici ve antistatik katmanlar ise kumaşın nem alışverişini sınırlar. Bu modeller uzun döngü ömrü için avantajlıdır; ancak bariyer katmanları bakım koşullarına duyarlıdır ve aşırı sıcak kurutma membranı yorar.
| Kumaş grubu | Elyaf içeriği (tipik) | Gramaj aralığı | Beklenen çekme davranışı | Öne çıkan avantaj |
|---|---|---|---|---|
| Keten | %100 keten veya keten karışımı | 200-260 gr/m² | Ön çekmesiz ise ilk döngülerde yüksek | Nefes alabilirlik, doğal doku |
| Terikoton | %50-65 polyester, %35-50 pamuk | 180-220 gr/m² | Orta, öngörülebilir | Konfor ve maliyet dengesi |
| Polyester ağırlıklı | %65 ve üzeri polyester | 150-200 gr/m² | Düşük, stabil | Uzun döngü ömrü |
| Mikrofilament + antistatik | Polyester + karbon filament | Ürün teknik föyüne bağlı | En düşük sapma | Bariyer ve statik kontrolü |
Gramaj (gr/m²), İplik Numarası, Tel Sayısı ve Dokuma Sıklığı
Boks önlüğü kumaşlarında gramaj genellikle 150-260 gr/m² aralığında çalışılır. Ağır gramaj tek başına çekmezlik garantisi değildir; belirleyici olan lifin yanında dokuma sıklığıdır.
İplik numarası (Ne) inceldikçe kumaş yüzeyi yumuşar ve genellikle Ne 20/1 ile Ne 30/1 aralığı kullanılır. Tel sayısı arttıkça, yani dokuma sıklaştıkça ölçü kaybı azalır; ancak kumaş sertleşir ve hareket esnekliği düşer. Dokuma tipi de davranışı değiştirir: bezayağı (plain) en sıkı ve en stabil yapıyı verir, dimi/twill ise daha yumuşak düşer ve çekme davranışı yön farkı gösterebilir.
| Kumaş grubu | Gramaj aralığı | İplik numarası | Dokuma tipi | Beklenen çekme davranışı |
|---|---|---|---|---|
| Ağır pamuk/polyester önlük | 220-260 gr/m² | Ne 20/1 | Bezayağı | Yüksek gramaj, sıkı yapı ile sınırlı |
| Standart terikoton | 180-220 gr/m² | Ne 24/1 - Ne 30/1 | Bezayağı / dimi | Orta, yöne bağlı fark |
| Hafif teknik kumaş | 150-180 gr/m² | Ne 30/1 ve üzeri | Bezayağı | Stabil ama esnekliği düşük |
Ön Çekme (Sanfor) ve Isıl Fiksaj: Tedarikçiye Sorulacak Üretim Adımları
Kumaşın kesim öncesi ön çekme (sanfor) işleminden geçirilmiş olması, ölçü değişimini en doğrudan azaltan üretim adımıdır. Bu işlem, kumaşın çekeceği payı daha fabrikadayken almasını sağlar. Polyester ağırlıklı kumaşlarda ise ısıl fiksaj, liflerin ısı altında boyutsal hafızasını sabitler ve döngü sonrası kaybı belirgin biçimde sınırlar.
Bu iki işlem sözlü olarak değil, teknik föyde yazılı olarak beyan edilmelidir. "Ön çekme uygulanmıştır" cümlesinin yanında hangi yöntemle, hangi sıcaklıkta uygulandığı da yazılırsa, parti değişimlerinde karşılaştırma yapmak mümkün olur.
Satın Alırken Boyut Stabilitesi Kontrol Listesi
Boyut stabilitesini sipariş öncesinde test etmenin en pratik yolu, tedarikçiden belirli belgeleri istemek ve numuneyi kendi koşullarınızda doğrulamaktır. Teknik föyde şu alanlar zorunlu olmalıdır: elyaf içeriği ve oranı, gramaj (gr/m²), iplik numarası, dokuma tipi ve çekme toleransı.
Tedarikçiden istenmesi gereken belgeler:
- Yıkama döngüsü sonrası ölçüm raporu (kaç döngü, hangi sıcaklık, hangi noktalar)
- Otoklav döngüsü sonrası ölçüm raporu (134 °C için ayrı sonuç)
- Çekme testi sonucu ve uygulanan test yöntemi
- Parti bazlı kalite beyanı ve ön çekme/fiksaj bilgisi
Numune onayı ve ilk parti kabulünde şu adımları kısa bir kontrol listesi hâlinde uygulayabilirsiniz: numuneyi kendi çamaşırhanenizde en az 5 döngü yıkayın, ölçümü tek kişiye yaptırın, sapmayı yüzde olarak kaydedin ve sonucu kabul kriteriyle karşılaştırın. Beden tanımlanırken "standart beden" ifadesi yeterli değildir; göğüs, bel, boy ve kol boyu ölçüleri ayrı ayrı yazılmalıdır.
Model Bazında Boyut Stabilitesi: Doğru Ürünü Hangi Kullanımda Seçmeli?
Koruma katmanının gövdeye eklenmesi, boyut stabilitesini de etkiler. Çift kat kumaştan üretilen kendinden korumalı modellerde katmanlar farklı gerilim altında birleştiği için dikiş hattı boyunca sapma riski artar; buna karşılık koruma katmanı daha geniş bir yüzeyi kapatır. Kullanım alanı, hangi ödünleşmeyi kabul edebileceğinizi belirler.

Keten kendinden korumalı boks önlüğü modelinde göğüs ve kollar çift kat kumaştan üretilir; reglan kol ve belden bağcıklı yapı, hareketli kullanımda örtüşmeyi korur. Keten yarım koruma modellerinde ise ön kısım ve kolların yarısı 134 °C otoklava dayanıklı, sıvı geçirmez bir koruma kumaşıyla kaplanır; burada dikkat edilmesi gereken nokta, iki farklı kumaşın ısıl davranışının aynı olmamasıdır.
Polyester ağırlıklı yapı ölçü stabilitesinde avantajlıdır. Terikoton gövde üzerine imperteks sıvı geçirmez kaplama uygulanan 134 °C otoklava dayanıklı modellerde ve yüksek kopma mukavemeti ile renk haslığı öne çıkan terikoton reusable koruma modellerinde, çok döngülü sterilizasyon sonrası beklenen ölçü sapması ketene göre daha düşük seyreder. Buna karşılık kaplama katmanının ayrışmaması için kurutma sıcaklığı üretici talimatına uygun tutulmalıdır.

Antistatik boks gömleklerinde kullanılan mikrofilament polyester ve karbon filament lifler, ölçü koruma açısından en istikrarlı grubu oluşturur. Ancak antistatik ve su itici katmanlar bakım koşullarına duyarlıdır; aşırı sıcak veya aşırı alkali bir proseste bu katmanlar yorulur ve koruma performansı ölçü sabit kalsa bile düşebilir. Takviyeli ve takviyesiz yapı arasındaki bu farkı daha ayrıntılı görmek için takviyeli boks önlüğü tanımına bakabilirsiniz.
| Model grubu | Gövde kumaşı | Otoklav dayanımı | Boyut stabilitesi eğilimi | Uygun kullanım |
|---|---|---|---|---|
| Keten kendinden korumalı | Keten, çift kat | Teknik föye bağlı | Ön çekme şartına bağlı, orta-yüksek risk | Uzun süreli, konfor öncelikli operasyonlar |
| Keten yarım koruma | Keten + sıvı geçirmez kaplama | 134 °C | İki kumaş farkı nedeniyle dikkat gerektirir | Sıvı teması riski olan girişimler |
| Terikoton imperteks koruma | Terikoton + imperteks | 134 °C | Orta, öngörülebilir | Yoğun sterilizasyon döngüsü |
| Terikoton reusable koruma | Terikoton + reusable katman | Teknik föye bağlı | Düşük sapma | Yeniden kullanım odaklı işletmeler |
| Antistatik boks gömleği | Mikrofilament polyester + membran | Yüksek döngü ömrü | En stabil grup | Temiz oda ve statik riskli alanlar |
Sonuç: Boyut Stabilitesini Satın Alma Sözleşmesine Nasıl Yazarsınız?
Boyut stabilitesi, tedarikçiyle kurulan ilişkinin ölçülebilir kısmıdır. Sözleşmede ölçüm protokolü, döngü sayısı ve kabul edilebilir sapma aralığı açıkça tanımlanmazsa, sahada ortaya çıkan bir uyumsuzlukta haklı olmak mümkün olmaz. Şartnameye eklenmesi gereken üç madde şunlardır: uygulanacak test yöntemi, nokta bazında kabul kriteri ve kriterin karşılanmaması hâlinde yeniden üretim hakkı.
Bu üç madde yazılı olduğunda boyut stabilitesi bir tercih değil, denetlenebilir bir şart hâline gelir. Ölçümü kendi çamaşırhanenizde tekrarlayarak doğrulamanız ve sonuçları döngü numarasıyla arşivlemeniz, sonraki siparişlerde karşılaştırma yapmanızı sağlar. Ürün gamındaki farklı koruma yaklaşımlarını karşılaştırmak için ürün sayfalarındaki teknik değerleri yukarıdaki kontrol listesiyle birlikte değerlendirebilir, seçtiğiniz modelin beyan edilen çekme toleransını kendi testinizle doğrulayabilirsiniz.